


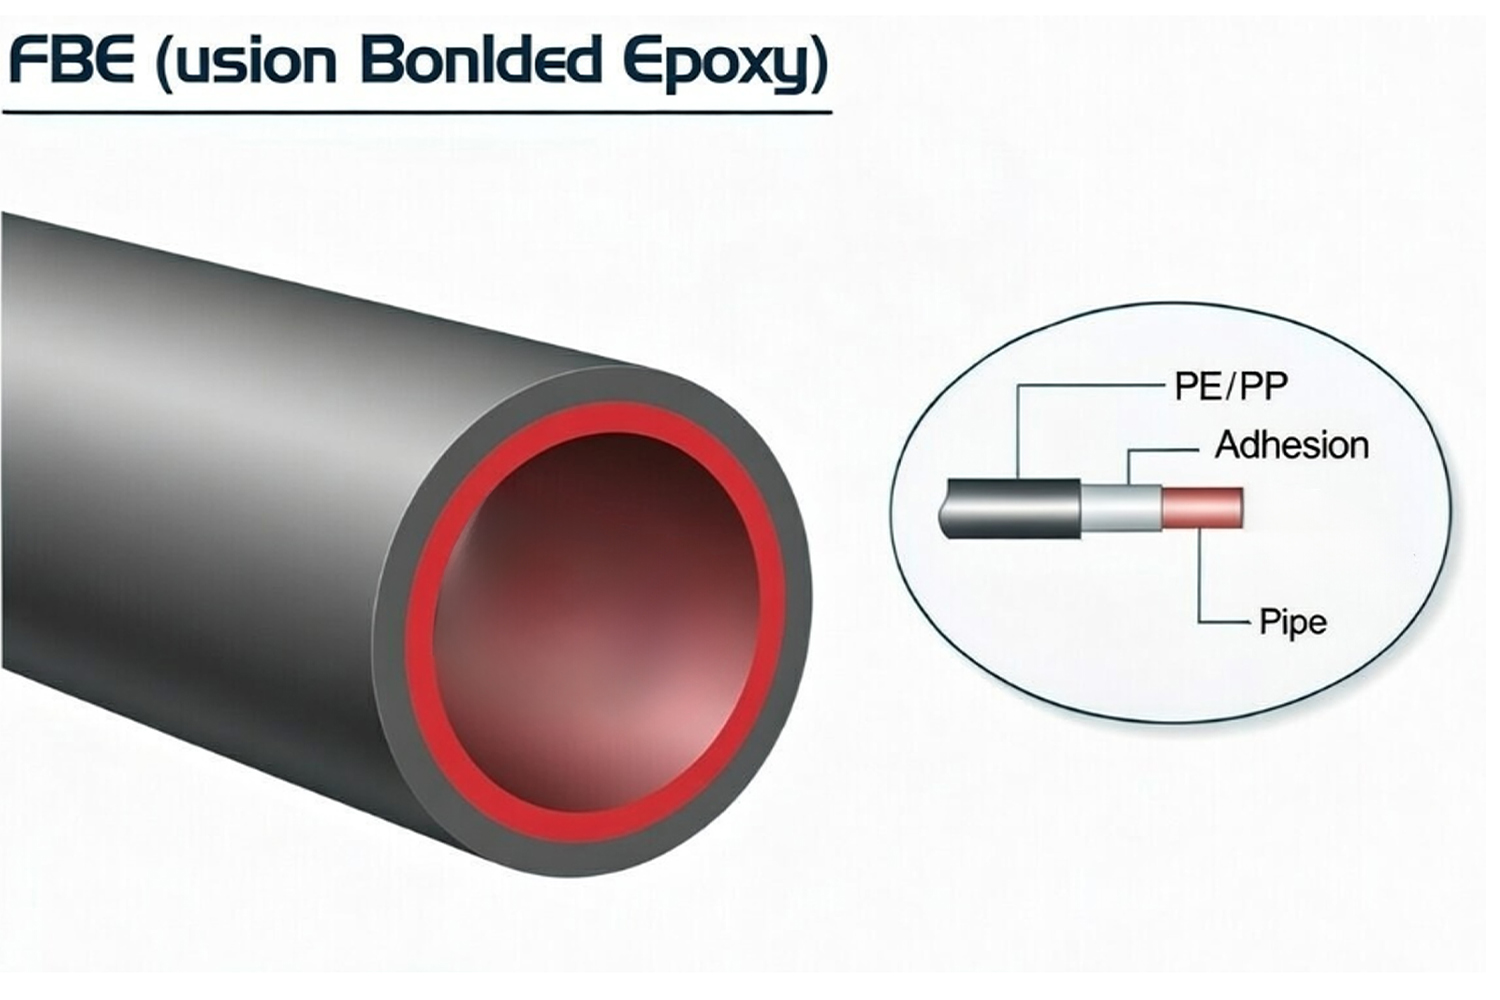
Труба с покрытием FBE представляет собой трубу из углеродистой или низколегированной стали, бесшовную или сварную, защищенную термореактивным эпоксидным порошковым покрытием, нанесенным на заводе. Стальная основа может быть изготовлена бесшовными методами, методами HFW/ERW, LSAW или SSAW в соответствии с API 5L, ASTM, EN или требованиями конкретного проекта для трубопроводных труб, тогда как система FBE определяется отдельно в зависимости от рабочей температуры, условий захоронения или погружения, метода установки и подверженности механическим повреждениям. В процессе производства поверхность трубы обезжиривается, подвергается пескоструйной очистке до необходимой чистоты и профиля анкера, нагревается в пределах соответствующего окна нанесения порошка и электростатическим напылением эпоксидного порошка. Порошок плавится при контакте с горячей сталью, смачивает абразивоструйный профиль, образует гель и химически сшивается, образуя сплошную термостабильную пленку, которая прилипает непосредственно к подложке.
Это связующее покрытие ограничивает контакт между сталью и почвенной влагой, грунтовыми водами, растворенными солями и другими агрессивными веществами и обычно используется в сочетании с правильно спроектированной системой катодной защиты для подземных или погружённых нефте- и газопроводов. Термин FBE описывает только систему защитного покрытия; Он не определяет марку стали, маршрут производства, толщину стенки, расчетное давление или механические свойства базовой трубы.
В зависимости от рабочей температуры, способа монтажа и подверженности механическим повреждениям труба с покрытием FBE может применяться:
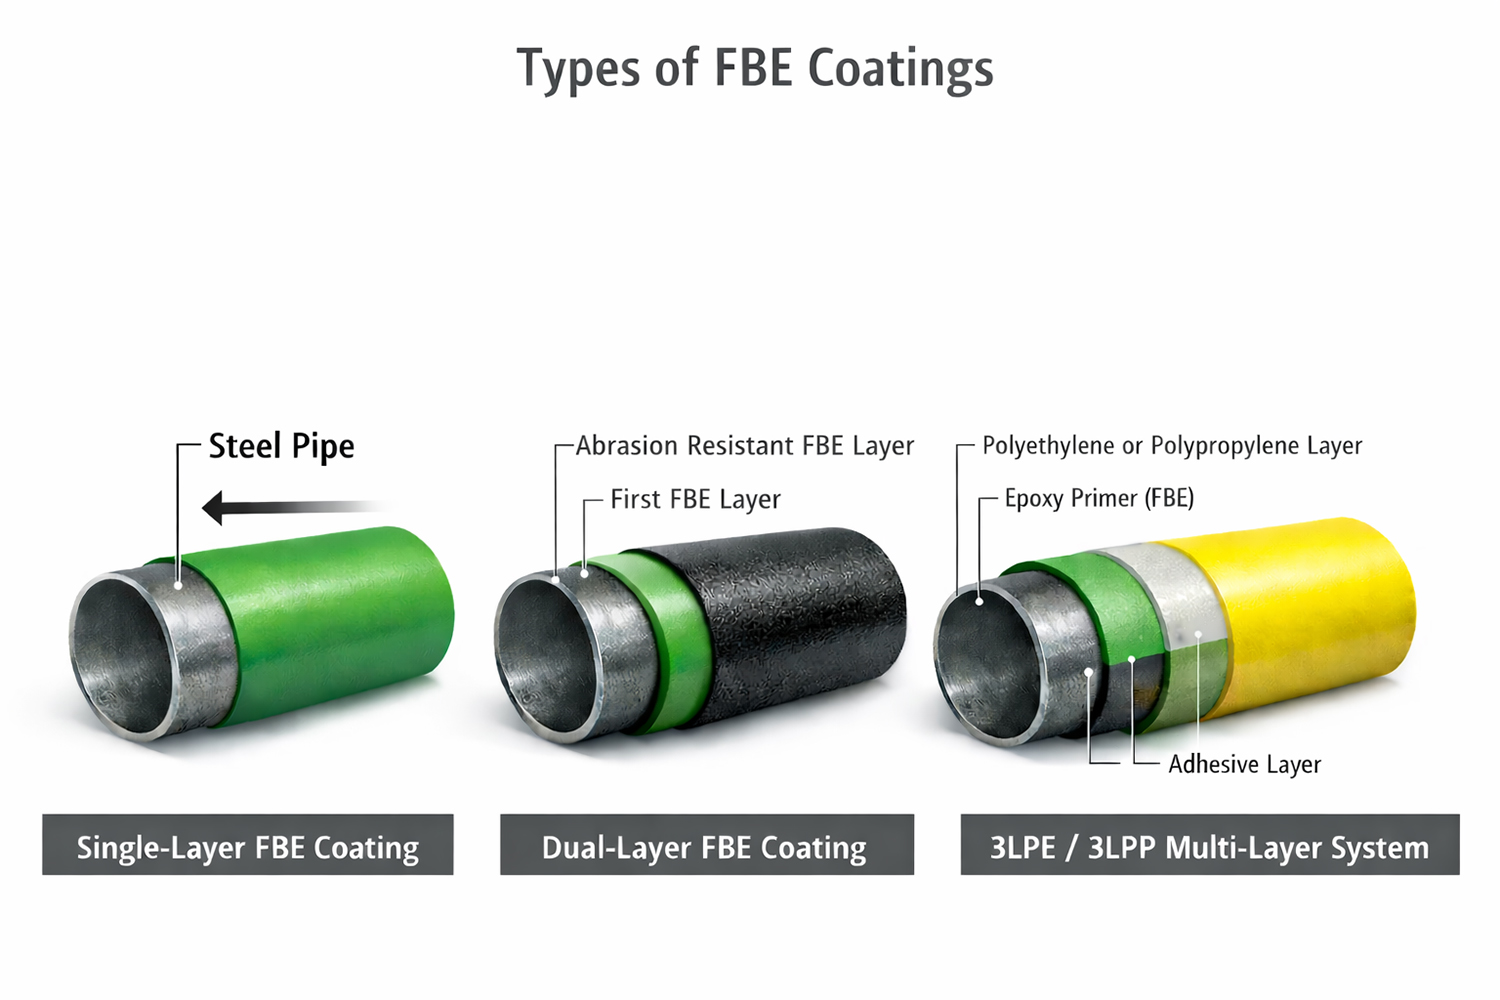
- Однослойный внешний FBE;
- Двойной слой FBE с устойчивым к истиранию наружным слоем;
- FBE в качестве грунтовки для борьбы с коррозией в системах 3LPE или 3LPP;
- Внутренняя облицовка FBE, если этого требуют рабочая среда и применимый стандарт для воды или технологических трубопроводов.
Внешние и внутренние системы FBE необходимо указывать отдельно. Порошок, предназначенный для эксплуатации в наружных подземных трубах, автоматически не подходит для использования в питьевой воде, технической воде, химикатах, при высоких температурах внутри помещений или в функциях повышения расхода.
Типичные применения
Покрытие FBE используется там, где защита от коррозии должна быть измеримой посредством контролируемой подготовки поверхности, нанесения покрытия, проверки DFT, обнаружения пропусков, ремонта и отслеживаемых записей о выбросах.
Нефте- и газопроводы: наружное покрытие FBE наносится на подземные или погружённые транспортные трубопроводы, сборные и выкидные линии. Покрытие изолирует сталь от влажной почвы, грунтовых вод и растворенных ионных загрязнений, сохраняя совместимость с катодной защитой. При выборе следует учитывать рабочую температуру, состояние почвы, деформацию трубы, конструкцию монтажных швов, качество обратной засыпки и ожидаемую погрузочно-разгрузочную нагрузку во время транспортировки, укладки и выкапывания канавы.
Однослойный FBE подходит, когда повреждение установки контролируется. Двухслойный или устойчивый к истиранию FBE может использоваться для пересечений автомагистралей, переходов через реки, горизонтально-направленного бурения (ГНБ) и других пролетов, подверженных повышенным ударам, царапинам или повреждениям от сопротивления.
Водопроводные и канализационные трубы: покрытие и футеровка FBE могут наноситься на стальные водопроводные трубы и фитинги в соответствии со стандартом AWWA C213 и требованиями проекта. Наружное покрытие защищает подземную сталь от коррозии со стороны земли, а внутреннее покрытие должно быть специально предназначено для транспортируемой воды или сточных вод.
Для питьевого водоснабжения в спецификации должны быть указаны требуемое санитарное одобрение для питьевой воды, условия отверждения, допустимые пределы отбора, метод испытания на разрыв, требования к чистоте и обработка сварных концов, фланцев и монтажных соединений.
Фитинги и клапаны: FBE можно наносить на колена, тройники, переходники, корпуса клапанов и другие компоненты труб из черных или стальных труб. Эти продукты требуют дополнительной проверки кромок, кромок сварных швов, переходов корпуса, меток, полостей и неправильной геометрии, поскольку электростатическое экранирование и локальные потери тепла могут создавать зоны тонкой пленки.
Если в комплект входят клапаны или гидранты, объем покрытия должен различать наружное FBE и внутреннее защитное покрытие. AWWA C550 применяется специально к внутренним покрытиям клапанов и гидрантов, пригодным для использования в системах водоснабжения, и не является общим стандартом наружных покрытий для стальных труб.
Арматура, в зависимости от проекта: эпоксидная смола, связанная плавлением, также используется при армировании стали для уменьшения контакта с хлоридами и влагой в бетонных конструкциях. Однако арматура с покрытием FBE соответствует определенным стандартам материалов, изгиба, обращения и ремонта. Данные о квалификации арматуры не следует использовать в качестве доказательства приемки проекта трубы с покрытием FBE.
Спецификация покрытия труб. Область применения и точки приемки.
Практичная спецификация покрытия FBE связывает каждое поле заказа с измеримыми производственными или контрольными записями. Окончательные требования обычно реализуются посредством утвержденного плана проверок и испытаний (ITP).
Сводная спецификация для запроса предложений по покрытиям для трубопроводов
| Концепция | Типичное определение в RFQ/ITP | Фокус принятия |
|---|---|---|
| Система покрытия | Однослойный FBE, двухслойный FBE, устойчивый к истиранию FBE или FBE в качестве грунтовки в составе 3LPE/3LPP | Конструкция системы соответствует рабочей температуре, способу установки и подверженности механическим повреждениям. |
| Базовая труба | Стандарт, издание, марка, производственный маршрут, наружный диаметр, толщина стенки, длина и конечное состояние | Правильный материал и геометрия трубы входят в линию нанесения покрытия |
| Подготовка поверхности | Степень чистоты, квалифицированный профиль анкера, ограничения по пыли и растворимым загрязнениям. | Стальная поверхность пригодна для стабильного сцепления покрытия. |
| ТСП/толщина | Минимальный, номинальный или допустимый диапазон, схема показаний и метод измерения. | Толщина пленки достаточна и равномерно распределяется без излишков. |
| Испытание на разрыв/пористость | Тип детектора, базовое напряжение, зона проверки, правила ремонта и повторного тестирования | Покрытие образует непрерывный барьер против коррозии без открытых разрывов. |
| Концы трубы/зона без покрытия (обрезка) | Длина и допуск сокращения, состояние фаски и временная защита | Сварка в полевых условиях и покрытие стыков могут быть выполнены без загрязнения или конфликта размеров. |
| Ремонт | Утвержденный ремонтный материал, метод подготовки, максимальный размер ремонта и обязательная повторная проверка | Локальные дефекты закрываются в рамках контролируемого и документированного процесса. |
| Прослеживаемость | Идентификатор трубы связан с номером партии, партией покрытия, партией порошка, отчетами о проверке и упаковочным листом. | Физический конвейер остается подключенным ко всему файлу выпуска. |
Для однослойного внешнего FBE, используемого в трубопроводах транспортировки нефти и газа, стандарт ISO 21809-2:2026 рассматривает квалификацию, применение, проверку, испытания, обращение и хранение. AMPP/NACE SP0394-2023 предоставляет дополнительные отраслевые методы для однослойного наружного FBE, наносимого на заводе.
CSA Z245.20:22 применяется к наружному эпоксидному покрытию, наносимому методом плавления, для стальных труб. CSA Z245.21 охватывает полиэтиленовое покрытие и не должен использоваться в качестве основного эталона для покрытия FBE.
AWWA C213-22 применим при определении покрытий или облицовок FBE для стальных водопроводных труб и фитингов. AWWA C550-24 применяется к внутренним защитным покрытиям клапанов и гидрантов в заявленной области применения воды.
В заказе на поставку должно быть указано необходимое издание и любые дополнения к проекту. Ссылка на стандарт не устраняет необходимости определять ТСП, расчетную температуру, сокращение, пределы ремонта, квалификационные испытания, частоту проверок и проектную документацию.
Процесс нанесения (подготовка поверхности, предварительный нагрев, присыпка, плавление и отверждение)
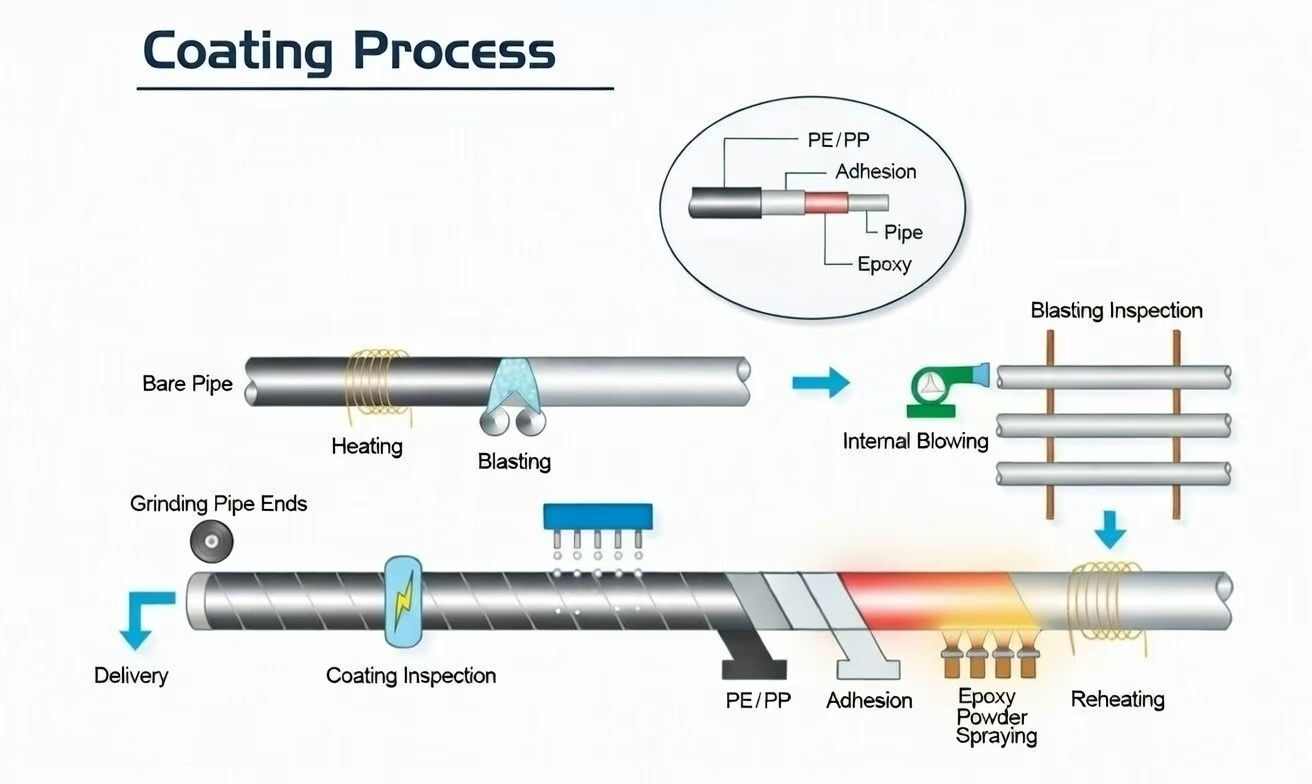
Работоспособность покрытия FBE определяется до того, как порошок достигнет трубы. Состояние поверхности, температурный контроль, обращение с порошком и история отверждения должны поддерживаться в пределах соответствующего технологического окна на протяжении всего производства.
1. Подготовка поверхности
Масло, жир, временные покрытия, остатки маркировки и другие загрязнения удаляются перед абразивоструйной очисткой. Дефекты стали, такие как острые заусенцы, отслаивания, сварочные брызги и приподнятые шлифовальные кромки, должны быть исправлены, поскольку тонкая термореактивная пленка не может надежно покрыть неприемлемые условия на основе.
Затем труба подвергается абразивоструйной очистке до заданной степени чистоты, обычно по ISO 8501-1 Sa 2½ или SSPC-SP 10/NACE No. 2, если этого требует применимая процедура. В результате пескоструйной обработки также создается профиль крепления, который способствует механическому взаимодействию между FBE и сталью.
Проверка может включать в себя:
- визуальное сравнение чистоты;
- измерение профиля поверхности с помощью реплики ленты или калиброванного прибора для измерения профиля;
- оценка пыли;
- анализ растворимых солей, если указано;
- проверка температуры поверхности труб и точки росы;
- подтверждение того, что свободный абразив и въевшиеся загрязнения удалены;
- контроль интервала между пескоструйной обработкой и нанесением покрытия.
Требуемый профиль анкера определяется выбранным порошком FBE и аттестованной процедурой нанесения покрытия. Фиксированный диапазон профиля не должен автоматически переноситься из другой порошковой системы.
2. Предварительный подогрев
Чистая труба нагревается индукционными катушками или другой одобренной системой отопления. Прежде чем попасть в покрасочную камеру, сталь должна достичь определенного окна нанесения порошка.
Контроль температуры должен учитывать:
- толщина стенки и теплоемкость трубы;
- окружная однородность температуры;
- изменение температуры по трубе;
- потери тепла вблизи торцов и зон обрезки;
- скорость линии нанесения покрытия;
- необходимое время гелеобразования и отверждения;
- калиброванные инфракрасные и контактные температурные приборы.
Температура стали ниже допустимого диапазона может привести к неполному проплавлению, плохому смачиванию поверхности, слабой адгезии и недостаточному отверждению. Чрезмерная температура может ускорить гелеобразование, снизить гибкость пленки, повредить порошок или привести к неправильным условиям отверждения. В производственном журнале должны быть указаны фактически измеренные температуры, а не только настройки нагревателя.
3. Электростатическое нанесение порошка.
Электростатически заряженный порошок FBE распыляется на заземленную и нагретую стальную трубу. Порошок плавится при контакте, стекает к профилю струйной обработки и связывается, образуя сплошную пленку.
Элементы управления приложением обычно включают в себя:
- наименование и номер партии порошка;
- условия хранения и срок годности порошка;
- пределы первичной и восстановленной пыли;
- положение и натяжение краскопультов;
- скорость подачи порошка;
- вращение трубы или скорость конвейера;
- очистка покрасочной камеры;
- наплавки на сварные швы;
- маскировка и контроль зон обрезки;
- толщина пленки на концах труб и геометрических переходах.
Локальную ТСП следует проверять на сварных швах, участках заземления, концах труб и в других местах, где геометрия поверхности или изменение температуры могут повлиять на осаждение покрытия.
4. Отверждение и охлаждение
При нанесении остаточное тепло стали позволяет расплавленной эпоксидной смоле образовывать гель и химически сшиваться. Требуемые условия отверждения зависят от состава порошка, температурной истории стали, толщины пленки и времени, прошедшего до закалки в воде.
Утвержденный порядок должен определять:
- приемлемое температурное окно применения;
- минимальное время отверждения или пребывания;
- ограничения скорости линии;
- время до закалки водой;
- дополнительный последующий подогрев при необходимости;
- метод проверки отверждения;
- действия, которые необходимо предпринять после отклонения температуры или скорости линии.
Дифференциальную сканирующую калориметрию можно использовать, когда необходимо оценить свойства порошка, поведение стеклования или степень отверждения. Частота испытаний и критерии приемки должны соответствовать применимому стандарту, квалификации покрытия и ITP проекта.
Охлаждение начинается только после достижения достаточного отверждения. Закалку на воздухе, закалку в воде или ступенчатое охлаждение можно использовать в соответствии с утвержденной процедурой. Преждевременная закалка может нарушить отверждение, а неконтролируемое обращение до надлежащего охлаждения может привести к образованию пятен или деформации готового покрытия.
После охлаждения трубы с покрытием FBE подвергаются визуальному осмотру, измерению ТСП, обнаружению несплошностей, проверке сокращения, разрешенному ремонту, повторным испытаниям, маркировке и защищенному хранению.
Ключевые характеристики производительности
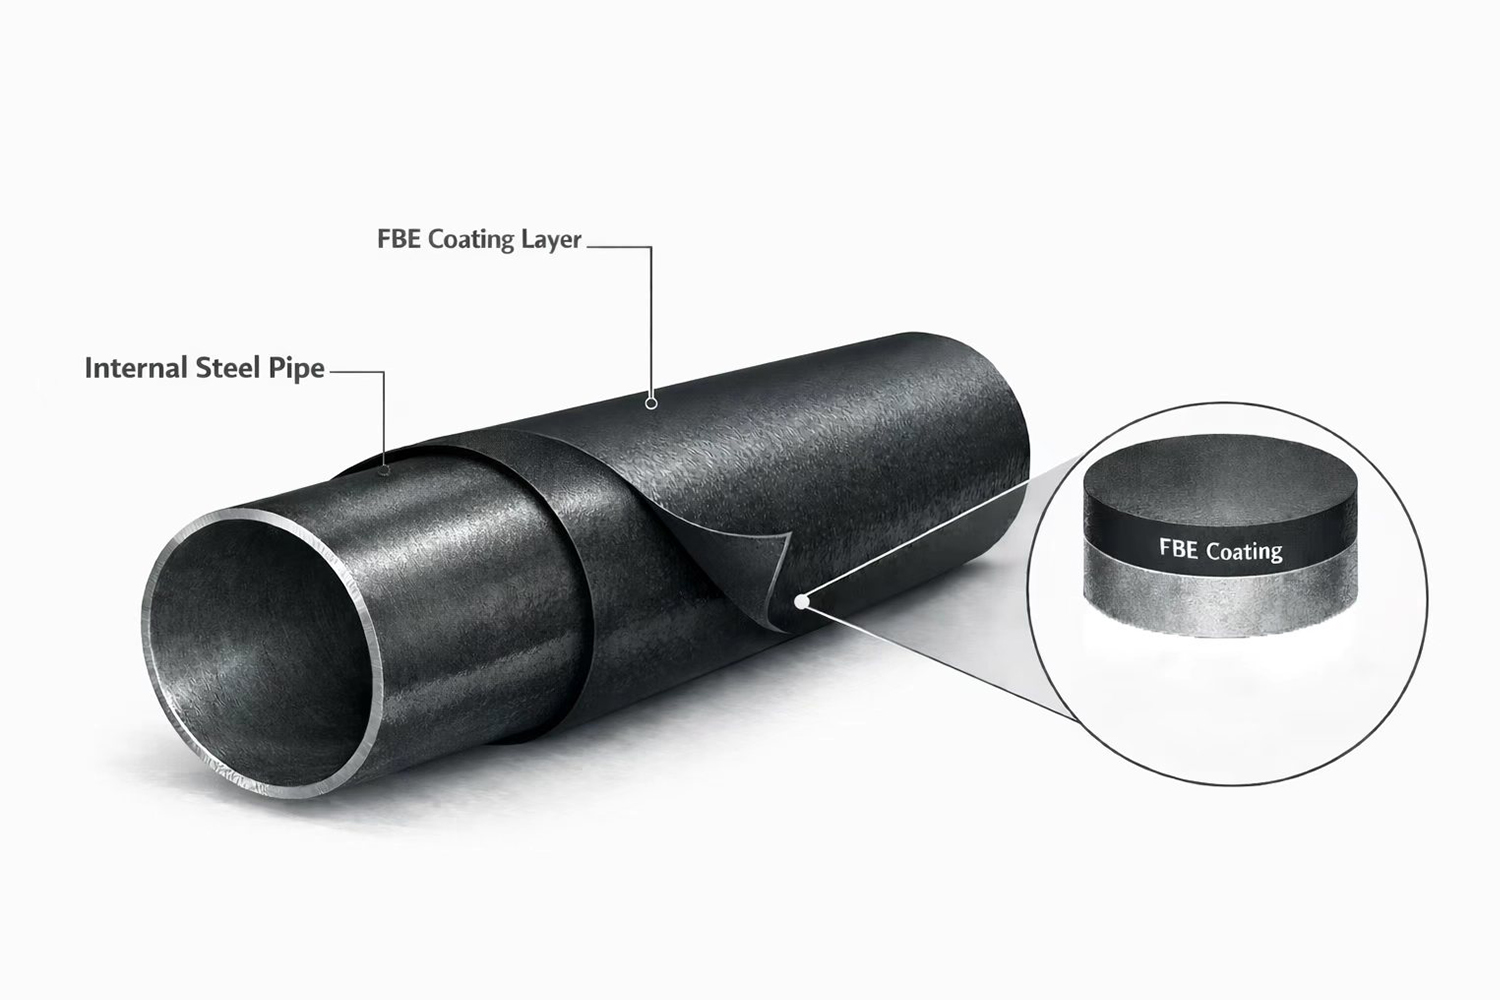
Выбор наплавленного эпоксидного покрытия обусловлен тем, что его характеристики можно связать с определенными квалификационными испытаниями и измеримым производственным контролем.
Защита от коррозии: отвержденная пленка отделяет сталь от влаги, кислорода, солей и других внешних коррозионных агентов. Характеристики зависят от сплошности покрытия, адгезии, отверждения, толщины пленки и пригодности порошка, выбранного для реальных условий эксплуатации.
Высокая адгезия: FBE приклеивается непосредственно к правильно подготовленной стали. Стабильная адгезия требует контролируемой очистки, профиля анкера, температуры нанесения, отверждения и защиты от загрязнения между пескоструйной очисткой и нанесением покрытия.
Химическая стойкость. Соответствующие системы FBE могут противостоять различным химическим веществам почвы, компонентам грунтовых вод и трубопроводной среде. Химическая стойкость зависит от продукта и температуры и должна подтверждаться фактическим воздействием, а не описываться как неограниченная стойкость.
Сопротивление катодному отслоению. Для трубопроводов, работающих с катодной защитой, система покрытия регулярно оценивается на предмет устойчивости к отслоению вокруг преднамеренного дефекта при определенных нагрузках, электролите, температуре и времени воздействия. Результаты квалификации не являются взаимозаменяемыми для порошков, циклов отверждения или рабочих температур.
Прочность и гибкость. Соответствующая система FBE обеспечивает ударопрочность во время манипуляций и позволяет выдерживать контролируемую деформацию трубы. Фактическая гибкость зависит от химического состава порошка, ТСП, отверждения, диаметра трубы, толщины стенки и условий изгиба. Двухслойные системы можно выбрать там, где требуется повышенная устойчивость к истиранию и повреждениям при установке.
Гладкая, поддающаяся контролю поверхность: внешний FBE обеспечивает гладкую поверхность, что облегчает визуальный контроль, проверку методом ТФП и проверку несплошностей. Он не снижает внутреннего гидравлического сопротивления трубы, так как расположен снаружи трубы. Об уменьшении внутренней шероховатости можно упомянуть только при нанесении отдельно указанного и сертифицированного внутреннего покрытия FBE.
Системные интерфейсы: эпоксидная грунтовка и эпоксидная краска.
Документы по покрытиям часто включают несколько терминов, касающихся эпоксидной смолы, поскольку разные покрытия и разные рабочие места требуют разных методов нанесения.
• Эпоксидная грунтовка: в многослойных системах наружных покрытий (например, полиолефиновых системах) эпоксидное базовое покрытие часто называют эпоксидной грунтовкой, поскольку оно закрепляет систему на подвергнутой пескоструйной очистке стали и служит основным барьером против коррозии. На многих производственных линиях FBE действует как слой эпоксидной грунтовки внутри всей конструкции системы. • Двухслойное устойчивое к истиранию FBE (определено проектом): Там, где риск повреждения во время установки увеличивается на перекрестках (автомагистрали, водные пути и перегруженные дороги), могут быть определены двухслойные или устойчивые к истиранию системы FBE для обеспечения дополнительной механической защиты помимо стандартного однослойного покрытия FBE. слой. • Эпоксидная краска: на участках соединения в полевых условиях, на изгибах цеха и при локальном ремонте порошковое наплавление, нанесенное на заводе, обычно не наносится повторно на строительной площадке. В этих областях эпоксидные материалы, наносимые в жидком виде, часто называют эпоксидной краской для нанесения полосового покрытия, подкраски или ремонта с последующим повторным испытанием на непрерывность для окончательной приемки.
Виды и варианты
Покрытие FBE поставляется в различных исполнениях в зависимости от подверженности коррозии, рабочей температуры и риска повреждения при монтаже.
Однослойный FBE: один слой термореактивного эпоксидного порошка, приклеенный непосредственно к подготовленной стали. Он используется в качестве основного внешнего антикоррозионного барьера, где надлежащим образом контролируются транспортировка труб, состояние траншеи и повреждение обратной засыпки.
В запросе предложений должны быть указаны квалификация порошка, ТСП, подготовка поверхности, окно нанесения и отверждения, сокращение, испытание на несплошность, пределы ремонта и записи прослеживаемости.
Двухслойный FBE: двухслойная конструкция добавляет устойчивый к истиранию или механически усиленный внешний слой поверх основного противокоррозионного FBE. Используется на перекрестках, пересеченной местности, при перетаскивании HDD и в других местах, где один слой может подвергаться большим механическим повреждениям.
Двухслойный FBE не исключает необходимости осторожного обращения, использования подходящих роликов, амортизирующих опор, совместимого покрытия для склеивания в полевых условиях и проверки после установки.
Многослойные системы – 3LPE и 3LPP: FBE образует первый слой защиты от коррозии в трехслойном полиолефиновом покрытии. Клейкий слой связывает FBE с внешним слоем из полиэтилена или полипропилена, а полиолефин обеспечивает дополнительные механические и влагонепроницаемые свойства.
В запросе предложений должна быть указана вся система 3LPE или 3LPP, индивидуальные требования к каждому слою, общая толщина, геометрия сокращения, испытания на отслаивание или прилипание, проверка на разрыв, система ремонта и пакет отслеживания.
Пакет осмотра и документации
Приемка покрытия FBE обычно завершается, когда покупатель может (1) убедиться, что система покрытия и объем проверки соответствуют RFQ/ITP, (2) отследить каждую длину трубы до партии покрытия и протокола ее испытаний, и (3) подтвердить, что ремонт и повторные испытания были завершены и зарегистрированы без открытых остановок.
Типичные результаты включают в себя: - Записи по контролю материалов и процессов: процедура нанесения покрытия и ITP (утвержденный проект), записи входного контроля, сертификаты партии/серии эпоксидного порошка (CoA), отслеживание партии, контроль срока хранения/срока годности и параметры линейного процесса, включающие контроль абразивности, целевые показатели профиля поверхности и температурный диапазон предварительного нагрева (180–250 градусов), используемые в производстве. - Свидетельства подготовки поверхности и нанесения: проверка чистоты. (например, Sa 2½ / номер NACE . 2, если указано), показания профиля поверхности (например, 50–100 мкм, если указано), показания температуры предварительного нагрева вдоль трубопровода и журналы применения, которые поддерживают повторяемость по всей производственной партии и на концах/зонах сокращения. â'Š Отчеты о проверке готового покрытия: результаты DFT с прослеживаемой идентификацией прибора и определенной схемой считывания (мин/среднее/макс в зависимости от заданного диапазона), записи испытаний на несплошность (джип) с указанием критериев испытательного напряжения, объема покрытия, результатов и обнаруженных несплошностей, а также протоколы испытаний, визуальный осмотр состояния покрытия и соответствие требованиям конца/сокращения. â'‹ Пакет закрытий для ремонта и повторных испытаний: запись о ремонте с подробным описанием типа дефекта, местоположения (по идентификатору и расположению трубы), материала/метода ремонта, подтверждения исправления (при необходимости) и необходимых результатов повторных испытаний (повторное испытание на разрыв и любая дополнительная проверка DFT) до соответствия приемлемости непрерывности без открытого ремонта. â'Œ Файл прослеживаемости и выпуска: матрица прослеживаемости, связывающая маркировку/идентификатор трубы с партией покрытия и партией порошка, номера отчетов об инспекциях (DFT/разрывы/ремонты) и позиции упаковочного списка, подкрепленную сертификатами калибровки контрольного оборудования (измеритель DFT, детектор несплошностей, температурные приборы) и квалификационными/лабораторными записями, определенными проектом, когда это необходимо (например, адгезия, катодное отслоение, удар/истирание).
Поддержка поставок и реализации проектов
GNEE поддерживает поставку покрытия FBE, согласовывая объем покрытия с измеримыми доказательствами приемки, чтобы рассмотрение запроса на предложение, выполнение ITP и утверждение выпуска можно было закрыть при первой подаче.
Объем работ обычно включает: Подтверждение объема: тип системы покрытия (однослойный FBE, устойчивый к истиранию двойной слой FBE или FBE в качестве эпоксидной грунтовки на 3LPE/3LPP), окно DFT, критерии испытания на несплошность (джип), длина обрезки, пределы ремонта и требования к повторным испытаниям в соответствии с методом установки и интерфейсом привязки на месте. Контроль партий и документов: идентификация труб, привязанная к партии покрытия и партии порошка, с показаниями DFT, записями испытаний на несплошность и записями о ремонте/повторных испытаниях, организованными по длине труб или партиям и соотнесенными с позициями упаковочного списка. Защита при транспортировке: защита от обрезки и фаски/конца разработана и применяется для уменьшения повреждений во время погрузки, транспортировки и погрузочно-разгрузочных работ на складе, поддерживая стабильное состояние концов при сварке в полевых условиях и покрытии соединений. Файл выпуска: консолидированный пакет, который объединяет записи процесса нанесения покрытия, результаты проверок, доказательства калибровки/квалификации (определенные проектом), соответствие отслеживаемости и отгрузочные документы в готовую к проверке структуру для минимизации циклов повторной подачи.
Бесплатная цитата
Часто задаваемые вопросы (FAQ)
В1: Что такое эпоксидное покрытие, наплавленное методом плавления, и что означает «сплавление» в покрытии FBE? A1: Эпоксидное покрытие, наплавленное методом наплавления, представляет собой эпоксидное порошковое покрытие, наносимое на предварительно нагретую сталь; «плавление» — это плавление порошка и его смачивание на горячей поверхности стали, его растекание до образования сплошной пленки и последующее отверждение до образования сшитого эпоксидного барьера.
В2: Есть ли разница между покрытием FBE и порошковым покрытием FBE? A2: Покрытие FBE описывает окончательно отвержденное покрытие на трубе или компоненте, тогда как порошковое покрытие FBE подчеркивает порошковый материал и процесс нанесения порошка, используемый для формирования покрытия.
Вопрос 3: Какие элементы контроля обычно используются для проверки покрытия FBE на трубах с покрытием? A3: Приемка обычно фокусируется на распределении толщины сухой пленки (DFT), испытаниях на несплошность/пористость, записях о ремонте и повторных испытаниях, контроле сокращения/конечного состояния, а также отслеживаемости, связывающей идентификатор трубы с партией покрытия и записями проверок.
Вопрос 4. Как эпоксидная грунтовка и эпоксидная краска подходят для проекта покрытия труб, в котором указан FBE? A4: Эпоксидная грунтовка обычно представляет собой эпоксидное базовое покрытие в многослойных системах, где FBE может действовать как грунтовочный слой, тогда как эпоксидная краска обычно используется для покрытия монтажных швов или локального ремонта, когда повторное наплавление порошка на строительной площадке не применяется.
горячая этикетка : покрытие fbe (эпоксидная смола, связанная плавлением) для труб, поставщик, индивидуальный, оптом, дешево, скидка, прайс-лист, низкая цена, в наличии, бесплатный образец


